Blog
Gas per saldatura MIG: CO2, Ar/CO2 82/18, 92/8 o Ar/O2
Se si cerca il gas per saldatura MIG dell’acciaio comune, la risposta breve è una miscela argon/CO2 82/18 (codice EN ISO 14175 M21). Dà un arco stabile, pochi spruzzi e una penetrazione sufficiente per la maggior parte dei lavori d’officina. La CO2 pura costa meno al litro e salda bene l’acciaio, ma con più spruzzi. Per la lamiera sottile la 92/8 (M20) lavora più fredda. L’acciaio inox richiede argon con il 2 % di ossigeno (M13), l’alluminio argon puro.
A rigore, MIG indica un gas inerte (argon) e MAG un gas attivo (qualsiasi gas che contenga CO2 o O2). Nell’uso comune si dice “MIG” per entrambi, e così fa anche questa guida. Di seguito le quattro opzioni più comuni, una tabella di scelta per materiale e spessore e il calcolo di quanto dura una bombola.
I quattro gas MIG/MAG e le loro sigle EN ISO 14175
EN ISO 14175 è la norma internazionale, adottata in Europa, che classifica i gas per saldatura. I suoi codici compaiono sulle etichette delle bombole e nelle schede tecniche del filo. Quattro codici coprono quasi tutto ciò che serve a un hobbista o a una piccola officina.
| Gas | Codice EN ISO 14175 | Ideale per |
|---|---|---|
| CO2 (100 %) | C1 | Acciaio dolce oltre 3 mm, se la pulizia dagli spruzzi è accettabile; costo del gas più basso |
| Ar/CO2 82/18 | M21 | Acciaio al carbonio e basso legato, gas universale d’officina, carrozzerie, carpenteria metallica |
| Ar/CO2 92/8 | M20 | Lamiera sottile e saldatura pulsata; meno spruzzi e meno apporto termico |
| Ar/O2 98/2 | M13 | Saldatura MAG a spruzzo (spray arc) dell’acciaio inox; cordoni lucidi e ben bagnati |
L’argon puro (codice I1) è il quinto gas di un’officina di saldatura, ma serve per la saldatura TIG e per la saldatura MIG dell’alluminio, non per la saldatura MIG dell’acciaio.
Gas per saldatura MIG di acciaio dolce, lamiera sottile, inox e alluminio
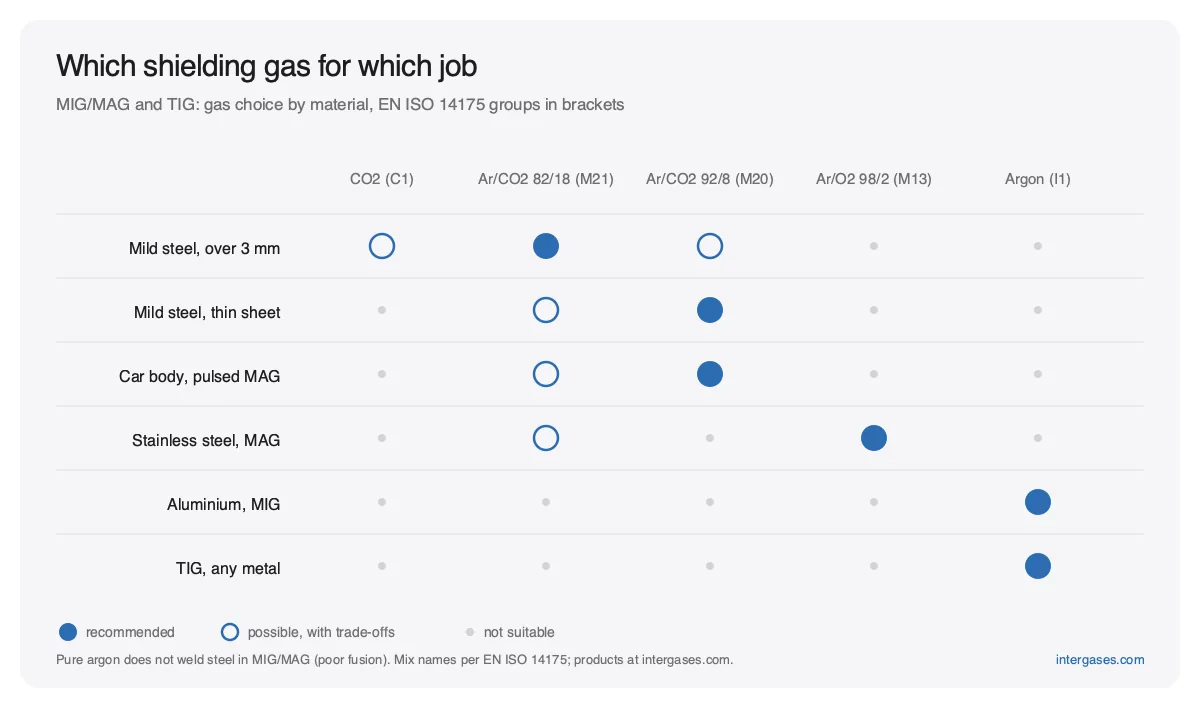
Scelga la riga che corrisponde al lavoro che fa più spesso. Se esegue lavori diversi, prenda il gas adatto al più frequente e accetti un piccolo compromesso sugli altri.
| Materiale e spessore | Gas consigliato | Perché |
|---|---|---|
| Acciaio dolce oltre 3 mm | Ar/CO2 82/18 (M21), o CO2 se conta soprattutto il costo | Buona penetrazione; la CO2 aumenta gli spruzzi |
| Lamiera sottile sotto 2 mm | Ar/CO2 92/8 (M20) o 82/18 | Minore apporto termico, meno sfondamenti e deformazioni |
| Pannelli di carrozzeria, MIG pulsato | Ar/CO2 92/8 (M20) | Cordoni regolari, pochi spruzzi sulle parti a vista |
| Acciaio inox, arco a spruzzo | Ar/O2 98/2 (M13) | La bassa ossidazione mantiene lucida la saldatura |
| Alluminio | Argon puro (I1) | Qualsiasi quantità di CO2 o O2 ossiderebbe il bagno di saldatura |
Per l’alluminio la scelta della bombola segue la stessa logica del TIG: si veda la nostra guida alle misure delle bombole di argon per la saldatura TIG.
Spruzzi, penetrazione e apporto termico in parole semplici
Passando dalla CO2 alle miscele con argon cambiano tre cose.
Spruzzi. La CO2 rende meno regolare il trasferimento delle gocce dal filo al bagno. Le gocce esplodono e ricadono intorno al cordone come piccole sfere da togliere poi con la smerigliatrice. Uno studio universitario che ha fatto variare la CO2 dal 2 % al 100 % nell’argon ha rilevato un trasferimento del metallo meno regolare e più spruzzi all’aumentare della quota di CO2.
Penetrazione. Lo stesso studio ha rilevato che più CO2 dà anche una penetrazione più profonda e una zona fusa più ampia. Per questo la CO2 pura ha ancora un ruolo sull’acciaio dolce di forte spessore. Una miscela 82/18 sta nel mezzo: CO2 sufficiente per una buona fusione, argon sufficiente per un arco tranquillo.
Apporto termico. Meno CO2 significa un arco più freddo e più morbido. Su lamiera da 0,8–1,5 mm è ciò che serve, perché il pannello si sfonda o si deforma meno. Su una lamiera da 10 mm serve il contrario.
L’argon puro sull’acciaio è l’unica combinazione che non funziona bene. L’arco vaga, il bagno resta stretto e bombato e la fusione ai bordi è scarsa. Una piccola aggiunta attiva di CO2 o O2 risolve il problema, ed è per questo che tutti i gas per acciaio elencati sopra ne contengono una.
Perché la CO2 pura costa meno, e quando va bene
La CO2 è conservata allo stato liquido e riempita a peso, quindi una bombola piccola contiene molto gas. Un chilogrammo di CO2 dà circa 0,54 m³ di gas a 1 bar e 15 °C. La nostra bombola CO2 da 6 kg (8 L, 149,99 €) contiene quindi 6 × 0,54 = circa 3,2 m³. Una bombola Ar/CO2 82/18 da 8 L contiene 1,9 m³ a 200 bar e costa 159,99 €.
| Bombola | Gas | Prezzo | Contenuto di gas | Prezzo al m³ (primo acquisto) |
|---|---|---|---|---|
| 8 L | CO2 (6 kg) | 149,99 € | circa 3,2 m³ | 149,99 ÷ 3,2 = 46,87 € |
| 8 L | Ar/CO2 82/18 | 159,99 € | 1,9 m³ | 159,99 ÷ 1,9 = 84,21 € |
| 10 L | Ar/CO2 82/18 | 169,99 € | 2,3 m³ | 169,99 ÷ 2,3 = 73,91 € |
| 20 L | Ar/CO2 82/18 | 249,99 € | 4,7 m³ | 249,99 ÷ 4,7 = 53,19 € |
I prezzi comprendono la bombola, che resta di sua proprietà, quindi le ricariche successive costano meno al m³ del primo acquisto.
La CO2 pura va bene quando si salda acciaio dolce da 3 mm in su, quando la saldatura resta nascosta o viene verniciata e quando togliere gli spruzzi costa meno della differenza di prezzo. La nostra CO2 è di grado alimentare (E290) e la bombola CO2 da 6 kg ha la stessa valvola W21,8 × 1/14″ delle nostre bombole di argon e di miscela.
Portata e misura della bombola: quanto dura una bombola
Una portata tipica per la saldatura MIG dell’acciaio al chiuso è di 10–15 L/min. All’aperto o con correnti d’aria si sale. Andare molto oltre i 20 L/min circa rende turbolento il flusso di gas e richiama aria. Il tempo d’arco di una bombola è il contenuto di gas diviso per la portata:
tempo d’arco (ore) = m³ × 1.000 ÷ L/min ÷ 60
Due esempi di calcolo con Ar/CO2 82/18:
- Bombola da 10 L, 2,3 m³ = 2.300 L. A 10 L/min: 2.300 ÷ 10 = 230 minuti, circa 3,8 ore. A 15 L/min: 2.300 ÷ 15 = 153 minuti, circa 2,6 ore.
- Bombola da 20 L, 4,7 m³ = 4.700 L. A 10 L/min: 470 minuti, circa 7,8 ore. A 15 L/min: 313 minuti, circa 5,2 ore.
| Bombola Ar/CO2 82/18 | Contenuto di gas | Tempo d’arco a 10 L/min | Tempo d’arco a 15 L/min | Consegna |
|---|---|---|---|---|
| 5 L | 1,2 m³ | 2,0 h | 1,3 h | Pacco |
| 10 L | 2,3 m³ | 3,8 h | 2,6 h | UPS (ADR) |
| 20 L | 4,7 m³ | 7,8 h | 5,2 h | Camion (ADR) |
| 50 L | 11,7 m³ | 19,5 h | 13,0 h | Camion (ADR) |
Si tratta di puro tempo d’arco. Pre-gas, post-gas e prove a vuoto consumano anch’essi gas, quindi il tempo reale di saldatura è un po’ più breve. Il tempo d’arco non è nemmeno il tempo di lavoro in officina: un hobbista che tiene l’arco acceso per 20 minuti il sabato usa una bombola da 10 L per molti fine settimana.
Per un’officina domestica la Ar/CO2 82/18 in bombola da 10 L (169,99 €) è una misura pratica. Per un’officina che salda tutti i giorni, la bombola Ar/CO2 82/18 da 20 L (249,99 €) dimezza il numero di cambi e costa meno al m³. Se non è sicuro se comprare o noleggiare, legga comprare o noleggiare una bombola di gas.
Leggere la bombola: colore, etichetta, valvola e proprietà
Prima di collegare una bombola, controlli quattro cose.
- Colore. Secondo la EN 1089-3, l’argon e le miscele di argon (Ar/CO2, Ar/O2) hanno l’ogiva verde smeraldo (RAL 6001) e il corpo grigio. Le bombole di CO2 sono grigie (RAL 7037). Il colore è un’indicazione; vincolante è l’etichetta.
- Etichetta. L’etichetta indica il gas o la miscela, il codice EN ISO 14175 (per esempio M21) e il numero ONU: UN 1006 per l’argon, UN 1956 per le miscele di gas compressi, UN 1013 per la CO2.
- Valvola. Tutte le bombole ricaricabili Intergases hanno un’uscita W21,8 × 1/14″ (DIN 477 n. 6). Si adatta ai riduttori europei standard per CO2 e argon; un riduttore con ingresso W21,8 × 1/14″ si collega senza adattatore.
- Proprietà. La bombola la compra lei: niente noleggio, niente cauzione. Quando è vuota, la si ricarica o la si scambia con il nostro servizio di ricarica.
Per altre miscele, come Ar/CO2 da 98/2 a 80/20 o gas a tre componenti, si vedano le nostre miscele per saldatura; per un approfondimento di base c’è l’articolo sulle bombole di gas per saldatura TIG e MIG.
FAQ
Si può usare argon puro per la saldatura MIG dell’acciaio?
No. L’argon puro dà sull’acciaio un arco instabile, un cordone stretto e poco profondo e una fusione scarsa ai bordi. L’acciaio richiede una piccola quota attiva di CO2 o O2. Usi Ar/CO2 82/18 per l’acciaio e riservi l’argon puro all’alluminio e al TIG.
Si può usare Ar/CO2 82/18 per l’acciaio inox?
Per il filo pieno inox scelga invece Ar/O2 98/2 (M13). Le tabelle di scelta dei fornitori di gas indicano per il filo pieno inox gas a basso tenore di CO2 o Ar/O2, non la 82/18. Alcuni fili animati inox sono progettati per M21, quindi controlli la scheda tecnica del filo.
Quale gas serve per il filo animato?
Il filo animato autoprotetto non richiede gas. Il filo animato con protezione gassosa funziona di solito con CO2 o con una miscela Ar/CO2 come la 82/18. La confezione del filo indica per quale gas è stato progettato.
La miscela di gas conta su una saldatrice hobbistica da 150 A?
Sì. Con una saldatrice piccola si salda soprattutto acciaio sottile e di medio spessore, dove una miscela 82/18 dà meno spruzzi e cordoni più puliti della CO2 pura. Se salda soprattutto da 3 mm in su e la smerigliatura non è un problema, la CO2 fa risparmiare.