Blog
Gaz sudură MIG: CO2, Ar/CO2 82/18, 92/8 sau Ar/O2 – ce alegeți
Gaz sudură MIG pentru oțel obișnuit: răspunsul scurt este un amestec argon/CO2 82/18 (cod EN ISO 14175 M21). Dă un arc stabil, puțini stropi și o pătrundere suficientă pentru majoritatea lucrărilor din atelier. CO2 pur este mai ieftin pe litru și sudează bine oțelul, dar cu mai mulți stropi. Pentru tablă subțire, 92/8 (M20) lucrează mai rece. Oțelul inoxidabil se sudează cu argon cu 2 % oxigen (M13), iar aluminiul cu argon pur.
Strict vorbind, MIG înseamnă un gaz inert (argon), iar MAG un gaz activ (orice conține CO2 sau O2). Majoritatea sudorilor spun „MIG” pentru amândouă, la fel și acest ghid. Mai jos găsiți cele patru variante uzuale, un tabel de alegere după material și grosime și calculul pentru cât timp ține o butelie.
Cele patru gaze MIG/MAG și denumirile lor EN ISO 14175
EN ISO 14175 este standardul internațional, adoptat în Europa, care clasifică gazele de sudură. Codurile lui apar pe etichetele buteliilor și în fișele tehnice ale sârmei de sudură. Patru coduri acoperă aproape tot ce are nevoie un sudor amator sau un atelier mic.
| Gaz | Cod EN ISO 14175 | Potrivit pentru |
|---|---|---|
| CO2 (100 %) | C1 | Oțel carbon peste 3 mm, acolo unde curățarea stropilor este acceptabilă; cel mai mic cost al gazului |
| Ar/CO2 82/18 | M21 | Oțel carbon și slab aliat, gaz universal de atelier, ateliere de caroserie, construcții metalice |
| Ar/CO2 92/8 | M20 | Tablă subțire și sudură în impulsuri; mai puțini stropi și aport de căldură mai mic |
| Ar/O2 98/2 | M13 | Sudură MAG cu arc pulverizat a oțelului inoxidabil; cusături curate și bine întinse |
Argonul pur (cod I1) este al cincilea gaz dintr-un atelier de sudură, dar el aparține sudurii TIG și sudurii MIG a aluminiului, nu sudurii MIG a oțelului.
Gaz sudură MIG pentru oțel carbon, tablă subțire, inox și aluminiu
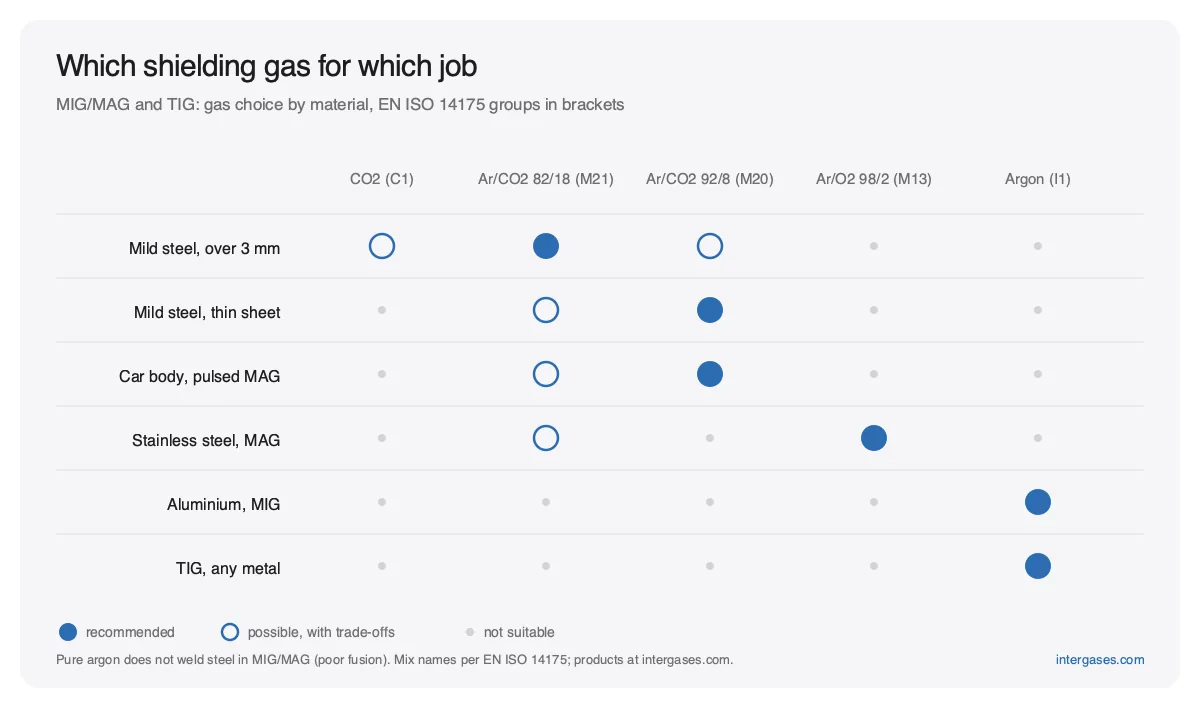
Alegeți rândul care corespunde lucrării pe care o faceți cel mai des. Dacă faceți lucrări diferite, alegeți gazul pentru cea mai frecventă și acceptați un mic compromis la celelalte.
| Material și grosime | Gaz recomandat | De ce |
|---|---|---|
| Oțel carbon peste 3 mm | Ar/CO2 82/18 (M21) sau CO2, dacă primează costul | Pătrundere bună; CO2 adaugă stropi |
| Tablă subțire sub 2 mm | Ar/CO2 92/8 (M20) sau 82/18 | Aport de căldură mai mic, mai puține găuri arse și deformări |
| Panouri de caroserie, MIG în impulsuri | Ar/CO2 92/8 (M20) | Cusături netede, puțini stropi pe suprafețele vizibile |
| Oțel inoxidabil, arc pulverizat | Ar/O2 98/2 (M13) | Oxidarea redusă păstrează cusătura curată |
| Aluminiu | Argon pur (I1) | Orice urmă de CO2 sau O2 ar oxida baia de sudură |
Pentru aluminiu, alegerea buteliei funcționează ca la TIG: vedeți ghidul nostru despre mărimile buteliilor de argon pentru sudura TIG.
Stropi, pătrundere și aport de căldură, pe înțelesul tuturor
Trei lucruri se schimbă când treceți de la CO2 la amestecurile cu argon.
Stropii. CO2 face ca transferul picăturilor de la sârmă la baia de sudură să fie mai neregulat. Picăturile se sparg și cad în jurul cusăturii sub formă de bile mici, pe care le polizați ulterior. Un studiu universitar care a variat proporția de CO2 în argon de la 2 % la 100 % a constatat un transfer de metal mai neregulat și mai mulți stropi pe măsură ce crește ponderea de CO2.
Pătrunderea. Același studiu a constatat că mai mult CO2 dă și o pătrundere mai adâncă și o zonă de topire mai mare. De aceea CO2 pur își are încă locul pe oțelul carbon gros. Un amestec 82/18 se află la mijloc: destul CO2 pentru o topire bună, destul argon pentru un arc liniștit.
Aportul de căldură. Mai puțin CO2 înseamnă un arc mai rece și mai moale. Pe tablă de 0,8–1,5 mm asta vă trebuie, pentru că panoul se găurește sau se deformează mai puțin. Pe o placă de 10 mm vă trebuie opusul.
Argonul pur pe oțel este singura combinație care nu funcționează bine. Arcul rătăcește, baia de sudură rămâne îngustă și bombată, iar topirea la margini este slabă. O mică adăugare activă de CO2 sau O2 rezolvă problema, de aceea fiecare gaz pentru oțel de mai sus conține una.
De ce CO2 pur este cel mai ieftin și când este suficient
CO2 se păstrează în stare lichidă și se umple la cântar, așa că o butelie mică conține mult gaz. Un kilogram de CO2 dă circa 0,54 m³ de gaz la 1 bar și 15 °C. Butelia CO2 de 6 kg (8 L, 149,99 €) conține deci 6 × 0,54 = circa 3,2 m³. O butelie de 8 L cu Ar/CO2 82/18 conține 1,9 m³ la 200 bar și costă 159,99 €.
| Butelie | Gaz | Preț | Conținut de gaz | Preț pe m³ (prima achiziție) |
|---|---|---|---|---|
| 8 L | CO2 (6 kg) | 149,99 € | circa 3,2 m³ | 149,99 ÷ 3,2 = 46,87 € |
| 8 L | Ar/CO2 82/18 | 159,99 € | 1,9 m³ | 159,99 ÷ 1,9 = 84,21 € |
| 10 L | Ar/CO2 82/18 | 169,99 € | 2,3 m³ | 169,99 ÷ 2,3 = 73,91 € |
| 20 L | Ar/CO2 82/18 | 249,99 € | 4,7 m³ | 249,99 ÷ 4,7 = 53,19 € |
Prețurile includ butelia propriu-zisă, care rămâne a dumneavoastră, așa că reîncărcările ulterioare costă mai puțin pe m³ decât prima achiziție.
CO2 pur este suficient când sudați oțel carbon de 3 mm și mai gros, când cusătura este ascunsă sau vopsită și când polizarea stropilor vă costă mai puțin decât diferența de preț. CO2-ul nostru este de uz alimentar (E290), iar butelia CO2 de 6 kg are același robinet W21,8 × 1/14″ ca buteliile noastre de argon și de amestec.
Debit și mărimea buteliei: cât timp ține o butelie
Un debit tipic la sudura MIG a oțelului în interior este de 10–15 L/min. Creșteți-l când este curent sau lucrați afară. Peste circa 20 L/min jetul de gaz devine turbulent și trage aer. Timpul de arc al unei butelii este conținutul de gaz împărțit la debit:
timp de arc (ore) = m³ × 1.000 ÷ L/min ÷ 60
Două exemple de calcul cu Ar/CO2 82/18:
- Butelie de 10 L, 2,3 m³ = 2.300 L. La 10 L/min: 2.300 ÷ 10 = 230 de minute, circa 3,8 ore. La 15 L/min: 2.300 ÷ 15 = 153 de minute, circa 2,6 ore.
- Butelie de 20 L, 4,7 m³ = 4.700 L. La 10 L/min: 470 de minute, circa 7,8 ore. La 15 L/min: 313 minute, circa 5,2 ore.
| Butelie Ar/CO2 82/18 | Conținut de gaz | Timp de arc la 10 L/min | Timp de arc la 15 L/min | Livrare |
|---|---|---|---|---|
| 5 L | 1,2 m³ | 2,0 h | 1,3 h | Colet |
| 10 L | 2,3 m³ | 3,8 h | 2,6 h | UPS (ADR) |
| 20 L | 4,7 m³ | 7,8 h | 5,2 h | Camion (ADR) |
| 50 L | 11,7 m³ | 19,5 h | 13,0 h | Camion (ADR) |
Acesta este timpul net de arc. Pre-gazul, post-gazul și probele consumă și ele gaz, așa că timpul real de sudură este puțin mai scurt. Timpul de arc nu este nici timpul petrecut în atelier: un sudor amator care ține arcul aprins 20 de minute într-o sâmbătă lucrează multe weekenduri cu o butelie de 10 L.
Pentru un atelier de acasă, Ar/CO2 82/18 în butelie de 10 L (169,99 €) este o mărime practică. Pentru un atelier care sudează zilnic, butelia de 20 L cu Ar/CO2 82/18 (249,99 €) înjumătățește numărul de schimburi și costă mai puțin pe m³. Dacă nu sunteți sigur dacă e mai bine să dețineți sau să închiriați, citiți dacă să cumpărați sau închiriați o butelie de gaz.
Cum citiți butelia: culoare, etichetă, robinet și proprietate
Înainte de a conecta o butelie, verificați patru lucruri.
- Culoarea. Conform EN 1089-3, argonul și amestecurile cu argon (Ar/CO2, Ar/O2) au ogiva verde smarald (RAL 6001) și corpul gri. Buteliile de CO2 sunt gri (RAL 7037). Culoarea este orientativă; eticheta este cea care contează.
- Eticheta. Eticheta indică gazul sau amestecul, codul EN ISO 14175 (de exemplu M21) și numărul ONU: UN 1006 pentru argon, UN 1956 pentru amestecuri de gaze comprimate, UN 1013 pentru CO2.
- Robinetul. Toate buteliile reîncărcabile Intergases au ieșire W21,8 × 1/14″ (DIN 477 nr. 6). Se potrivește cu reductoarele europene standard pentru CO2 și argon; un reductor cu intrare W21,8 × 1/14″ se conectează fără adaptor.
- Proprietatea. Butelia o cumpărați: fără chirie, fără garanție. Când se golește, o reîncărcați sau o schimbați prin serviciul nostru de reîncărcare.
Pentru alte amestecuri, de exemplu Ar/CO2 de la 98/2 la 80/20 sau gaze cu trei componente, vedeți amestecurile pentru sudură, iar pentru informații generale citiți articolul mai vechi despre butelii de gaz pentru sudura TIG și MIG.
FAQ – întrebări frecvente
Pot folosi argon pur la sudura MIG a oțelului?
Nu. Argonul pur dă pe oțel un arc instabil, o cusătură îngustă și puțin adâncă și o topire slabă la margini. Oțelul are nevoie de o mică proporție activă de CO2 sau O2. Folosiți Ar/CO2 82/18 pentru oțel și păstrați argonul pur pentru aluminiu și TIG.
Pot folosi Ar/CO2 82/18 pentru oțel inoxidabil?
Pentru sârmă plină din inox alegeți în schimb Ar/O2 98/2 (M13). Tabelele de selecție ale furnizorilor de gaze indică pentru sârma plină din inox gaze cu puțin CO2 sau Ar/O2, nu 82/18. Unele sârme tubulare pentru inox sunt făcute pentru M21, așa că verificați fișa tehnică a sârmei.
Ce gaz îmi trebuie pentru sârmă tubulară?
Sârma tubulară autoprotectoare nu are nevoie deloc de gaz. Sârma tubulară cu protecție de gaz lucrează de obicei cu CO2 sau cu un amestec Ar/CO2, de exemplu 82/18. Pe ambalajul sârmei este indicat gazul pentru care a fost concepută.
Contează amestecul de gaz la un aparat de 150 A pentru amatori?
Da. Pe un aparat mic sudați în principal oțel subțire și mediu, unde un amestec 82/18 dă mai puțini stropi și cusături mai curate decât CO2 pur. Dacă sudați mai ales oțel de 3 mm și mai gros, iar polizarea nu este o problemă, CO2 vă economisește bani.