Blog
Gaz do migomatu: CO2, mieszanka 82/18, 92/8 czy argon z tlenem
Najbardziej uniwersalny gaz do migomatu przy spawaniu zwykłej stali to mieszanka argonu z CO2 w proporcji 82/18 (oznaczenie M21 według EN ISO 14175). Łuk jest stabilny, odprysków jest mało, a przetop wystarcza do większości prac warsztatowych. Czyste CO2 jest tańsze w przeliczeniu na litr gazu i dobrze spawa stal, ale daje więcej odprysków. Do cienkiej blachy lepsza jest mieszanka 92/8 (M20), do stali nierdzewnej argon z 2 % tlenu (M13), a do aluminium czysty argon.
Poniżej znajdziesz porównanie czterech gazów, tabelę doboru według materiału, rachunek kosztu 1 m³ gazu i wzór na to, ile wystarcza butla.
Jaki gaz do spawania migomatem: cztery opcje i ich oznaczenia
Gazy osłonowe do spawania klasyfikuje norma EN ISO 14175. Jej symbole znajdziesz na etykiecie butli i w karcie katalogowej drutu spawalniczego. Przy spawaniu migomatem stali i stali nierdzewnej wystarczą cztery.
| Gaz | Symbol EN ISO 14175 | Zastosowanie |
|---|---|---|
| Dwutlenek węgla (100 % CO2) | C1 | Stal konstrukcyjna od 3 mm, gdy szlifowanie odprysków nie jest problemem |
| Mieszanka Ar/CO2 82/18 | M21 | Stal niestopowa i niskostopowa, warsztat, blacharstwo, konstrukcje stalowe |
| Mieszanka Ar/CO2 92/8 | M20 | Cienka blacha i spawanie impulsowe, mniej ciepła |
| Mieszanka Ar/O2 98/2 | M13 | Stal nierdzewna łukiem natryskowym, jasne spoiny |
MIG oznacza spawanie w gazie obojętnym (czysty argon), MAG w gazie aktywnym (z dodatkiem CO2 lub O2). W praktyce na każde urządzenie mówi się „migomat”, niezależnie od gazu.
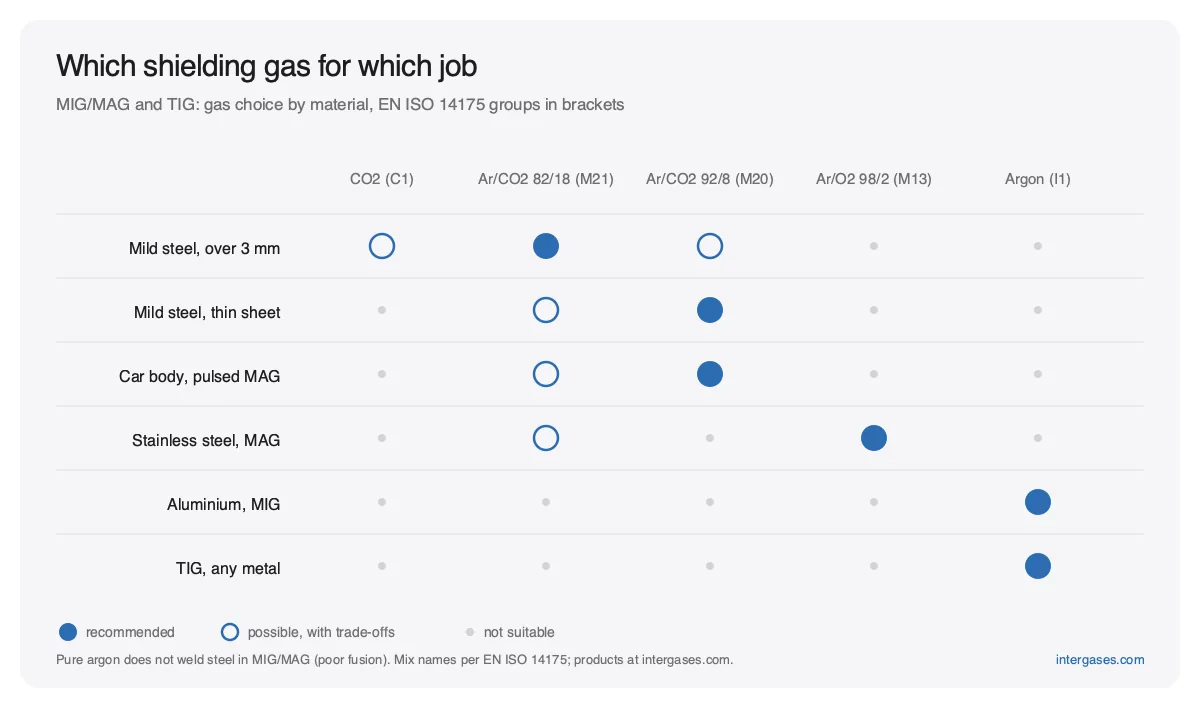
Dobór gazu według materiału i grubości
Wybierz wiersz, który opisuje prace wykonywane najczęściej. Jeśli spawasz różne rzeczy, dobierz gaz do głównego zastosowania.
| Materiał i grubość | Gaz | Dlaczego |
|---|---|---|
| Stal czarna powyżej 3 mm | Mieszanka 82/18 albo CO2 | Dobry przetop; CO2 daje więcej odprysków |
| Cienka blacha poniżej 2 mm | Mieszanka 92/8 lub 82/18 | Mniej ciepła, mniej przepaleń i odkształceń |
| Karoseria, spawanie impulsowe | Mieszanka 92/8 (M20) | Gładkie lico, mało odprysków na widocznych powierzchniach |
| Stal nierdzewna | Ar/O2 98/2 (M13) | Mała oksydacja, spoina zostaje jasna |
| Aluminium | Czysty argon (I1) | CO2 i O2 utleniałyby jeziorko spawalnicze |
Czysty argon na stali się nie sprawdza: łuk jest niestabilny, spoina wąska i wypukła, a brzegi słabo przetopione. Stal potrzebuje niewielkiego dodatku aktywnego gazu, dlatego każda mieszanka do stali zawiera CO2 albo O2. Do aluminium dobierasz butlę tak jak do TIG; rozmiary i czas pracy opisujemy w artykule o rozmiary butli argonowych do TIG.
Butla CO2 do migomatu: kiedy wystarczy i ile oszczędzasz
Butla CO2 do migomatu przekonuje przede wszystkim ceną. CO2 jest w butli w postaci ciekłej i napełnia się je na wagę, więc w małej butli mieści się dużo gazu. 1 kg CO2 daje około 0,54 m³ gazu przy 1 bar i 15 °C. Nasza butla 8 l z 6 kg CO2 zawiera więc 6 × 0,54 = około 3,2 m³.
| Butla | Gaz | Cena | Ilość gazu | Cena za 1 m³ (pierwszy zakup) |
|---|---|---|---|---|
| 8 l | CO2 (6 kg) | 519 zł | ok. 3,2 m³ | 519 ÷ 3,2 = 162,19 zł |
| 8 l | Mieszanka 82/18 | 489 zł | 1,9 m³ | 489 ÷ 1,9 = 257,37 zł |
| 10 l | Mieszanka 82/18 | 629 zł | 2,3 m³ | 629 ÷ 2,3 = 273,48 zł |
| 20 l | Mieszanka 82/18 | 1 049 zł | 4,7 m³ | 1 049 ÷ 4,7 = 223,19 zł |
Cena obejmuje butlę, która zostaje Twoją własnością, więc każde kolejne napełnienie wychodzi taniej za 1 m³ niż pierwszy zakup.
Co tracisz, wybierając CO2? Badanie uczelniane, w którym porównywano udział CO2 od 2 % do 100 % w argonie, wykazało, że im więcej CO2, tym mniej regularne przenoszenie metalu i więcej odprysków. To samo badanie pokazało jednak głębszy przetop i większe pole wtopienia. CO2 ma sens, gdy spawasz stal od 3 mm, spoina będzie malowana lub niewidoczna, a czas szlifowania kosztuje mniej niż różnica w cenie gazu. Nasze CO2 ma klasę spożywczą (E290), a butla CO2 6 kg ma taki sam zawór W21,8 × 1/14″ jak nasze butle z argonem i mieszankami.
Butla argon CO2: jaki rozmiar i na ile wystarcza
Typowy przepływ gazu przy spawaniu stali migomatem w zamkniętym pomieszczeniu to 10–15 l/min. Przy przeciągu lub na zewnątrz ustaw trochę więcej. Powyżej około 20 l/min strumień gazu staje się burzliwy i zasysa powietrze. Czas palenia łuku liczysz tak:
czas (godziny) = m³ × 1000 ÷ l/min ÷ 60
Przykłady dla mieszanki 82/18:
- butla 10 l, 2,3 m³ = 2300 l. Przy 10 l/min: 2300 ÷ 10 = 230 minut, czyli około 3,8 godziny. Przy 15 l/min: 2300 ÷ 15 = 153 minuty, około 2,6 godziny.
- butla 20 l, 4,7 m³ = 4700 l. Przy 10 l/min: 470 minut, około 7,8 godziny. Przy 15 l/min: 313 minut, około 5,2 godziny.
| Butla argon CO2 82/18 | Ilość gazu (200 bar) | Czas przy 10 l/min | Czas przy 15 l/min | Wysyłka |
|---|---|---|---|---|
| 5 l | 1,2 m³ | 2,0 h | 1,3 h | Paczka |
| 10 l | 2,3 m³ | 3,8 h | 2,6 h | UPS (ADR) |
| 20 l | 4,7 m³ | 7,8 h | 5,2 h | Spedycja (ADR) |
| 50 l | 11,7 m³ | 19,5 h | 13,0 h | Spedycja (ADR) |
To czysty czas palenia łuku. Wstępny i końcowy wypływ gazu oraz próby zużywają dodatkowy gaz. Jeśli spawasz 20 minut w tygodniu, butla 10 l wystarczy na wiele tygodni.
Do domowego warsztatu polecamy mieszankę Ar/CO2 82/18 w butli 10 l za 629 zł. Przy codziennej pracy lepsza jest butla 20 l z mieszanką 82/18 za 1 049 zł: połowa wymian i niższa cena za 1 m³. Blacharzom polecamy mieszankę 92/8 (M20) w butli 10 l za 629 zł.
Butla własna czy dzierżawa: oznaczenia i zawór
W Intergases kupujesz butlę na własność: bez dzierżawy i bez kaucji. Pustą butlę napełniasz lub wymieniasz w naszym serwisie napełniania. Porównanie kosztów zakupu i dzierżawy znajdziesz w artykule kupić czy dzierżawić butlę.
Przed podłączeniem sprawdź:
- Kolor. Według EN 1089-3 argon i mieszanki argonowe mają szmaragdowozieloną głowicę (RAL 6001) i szary korpus. Butla CO2 jest szara (RAL 7037). Kolor jest pomocniczy, wiążąca jest etykieta.
- Etykietę. Podaje nazwę gazu lub mieszanki, symbol (np. M21) i numer UN: UN 1006 dla argonu, UN 1956 dla mieszanek gazów sprężonych, UN 1013 dla CO2.
- Zawór. Wszystkie butle wielokrotnego napełniania Intergases mają przyłącze W21,8 × 1/14″ (DIN 477 nr 6). Pasuje do standardowych europejskich reduktorów do CO2 i argonu; reduktor z przyłączem W21,8 × 1/14″ podłączysz bez przejściówki.
- Legalizację. Sprawdź datę legalizacji butli; nasze stalowe butle mają certyfikat TÜV.
Inne składy, np. argon/CO2 od 98/2 do 80/20 lub mieszanki trójskładnikowe, znajdziesz w kategorii mieszanki spawalnicze.
Najczęstsze pytania
Czy można spawać stal migomatem w czystym argonie?
Nie. Czysty argon daje na stali niestabilny łuk, wąską i płytką spoinę oraz słabe przetopienie brzegów. Stal wymaga niewielkiego dodatku CO2 lub O2. Do stali użyj mieszanki 82/18, a czysty argon zostaw do aluminium i TIG.
Czy mieszanka 82/18 nadaje się do stali nierdzewnej?
Do litego drutu nierdzewnego lepsza jest mieszanka Ar/O2 98/2 (M13). W tabelach doboru gazów dostawcy podają dla litego drutu nierdzewnego gazy z małym udziałem CO2 lub z O2, a nie 82/18. Niektóre druty proszkowe do stali nierdzewnej są jednak przeznaczone do M21, dlatego sprawdź kartę drutu.
Jaki gaz do drutu proszkowego?
Drut samoosłonowy w ogóle nie potrzebuje gazu. Drut proszkowy do spawania w osłonie gazu pracuje zwykle z CO2 albo z mieszanką argonu i CO2, np. 82/18. Na szpuli lub w karcie katalogowej znajdziesz gaz, do którego drut zaprojektowano.
Czy przy migomacie 150 A mieszanka ma znaczenie?
Tak. Małym migomatem spawa się głównie cienką i średnią blachę, a tam mieszanka 82/18 daje wyraźnie mniej odprysków niż czyste CO2. Jeśli spawasz głównie stal od 3 mm i szlifowanie Ci nie przeszkadza, CO2 będzie tańsze.