Blog
Gas para soldar MIG: CO2, argón/CO2 82/18, 92/8 o Ar/O2
Si busca el gas para soldar MIG acero normal, la respuesta corta es una mezcla de argón y CO2 82/18 (código M21 según EN ISO 14175). Da un arco estable, pocas proyecciones y penetración suficiente para la mayoría de los trabajos de taller. El CO2 puro es más barato por litro y suelda bien el acero, con más proyecciones. Para chapa fina, la mezcla 92/8 (M20) trabaja más fría. El acero inoxidable se suelda con argón y un 2 % de oxígeno (M13), y el aluminio con argón puro.
En sentido estricto, MIG significa gas inerte (argón) y MAG, gas activo (cualquier gas con CO2 u O2). La mayoría dice «MIG» para los dos, y esta guía también. Más abajo encontrará las cuatro opciones habituales, una tabla de decisión por material y espesor y el cálculo de cuánto dura una botella.
Los cuatro gases MIG/MAG y su denominación EN ISO 14175
EN ISO 14175 es la norma internacional, adoptada en Europa, que clasifica los gases de soldadura. Sus códigos aparecen en las etiquetas de las botellas y en las fichas técnicas del hilo. Cuatro códigos bastan para casi cualquier trabajo de un soldador aficionado o de un taller pequeño.
| Gas | Código EN ISO 14175 | Uso principal |
|---|---|---|
| CO2 (100 %) | C1 | Acero dulce de más de 3 mm cuando limpiar proyecciones es aceptable; el gas más barato |
| Ar/CO2 82/18 | M21 | Acero al carbono y de baja aleación, gas universal de taller, chapistería, estructura metálica |
| Ar/CO2 92/8 | M20 | Chapa fina y soldadura pulsada; menos proyecciones y menos aporte térmico |
| Ar/O2 98/2 | M13 | Soldadura MAG de acero inoxidable con arco spray; cordones brillantes y bien mojados |
El argón puro (código I1) es el quinto gas de un taller de soldadura, pero corresponde a la soldadura TIG y a la soldadura MIG de aluminio, no a la soldadura MIG de acero.
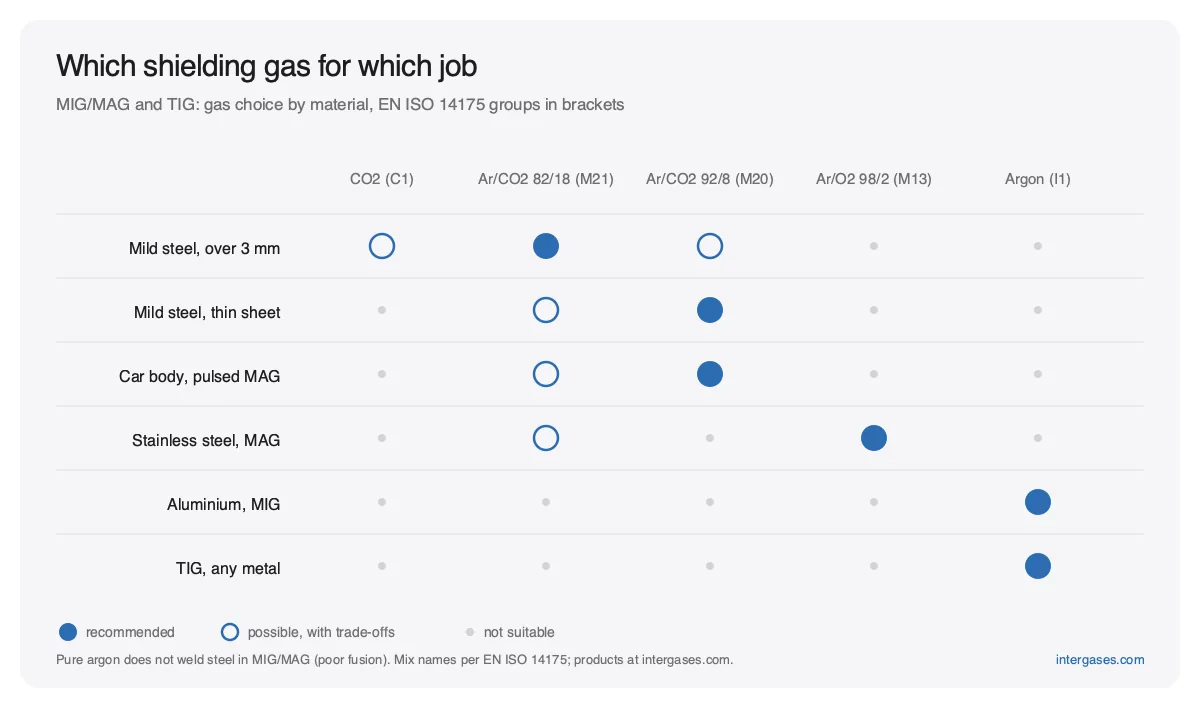
Qué gas para soldar MIG acero dulce, chapa fina, inoxidable y aluminio
Elija la fila que corresponda al trabajo que hace con más frecuencia. Si suelda trabajos variados, elija el gas para el más habitual y acepte un pequeño compromiso en los demás.
| Material y espesor | Gas recomendado | Por qué |
|---|---|---|
| Acero dulce de más de 3 mm | Ar/CO2 82/18 (M21), o CO2 si lo que más importa es el coste | Buena penetración; el CO2 añade proyecciones |
| Chapa fina de menos de 2 mm | Ar/CO2 92/8 (M20) u 82/18 | Menos aporte térmico, menos perforaciones y menos deformación |
| Paneles de carrocería, MIG pulsado | Ar/CO2 92/8 (M20) | Cordones lisos, pocas proyecciones en piezas vistas |
| Acero inoxidable, arco spray | Ar/O2 98/2 (M13) | La baja oxidación mantiene brillante la soldadura |
| Aluminio | Argón puro (I1) | Cualquier CO2 u O2 oxidaría el baño de fusión |
Para el aluminio, la elección de la botella funciona como en TIG: consulte nuestra guía de tamaños de botella de argón para soldadura TIG.
Proyecciones, penetración y aporte térmico en palabras sencillas
Al pasar del CO2 a las mezclas con argón cambian tres cosas.
Proyecciones. El CO2 hace menos regular la transferencia de las gotas desde el hilo al baño. Las gotas estallan y caen alrededor del cordón como pequeñas bolas que después hay que amolar. Un estudio universitario que varió el CO2 en argón del 2 % al 100 % observó una transferencia de metal menos regular y más proyecciones a medida que aumentaba la proporción de CO2.
Penetración. El mismo estudio observó que más CO2 también da una penetración más profunda y una zona de fusión mayor. Por eso el CO2 puro sigue teniendo su lugar en acero dulce grueso. Una mezcla 82/18 queda en el medio: suficiente CO2 para una buena fusión y suficiente argón para un arco tranquilo.
Aporte térmico. Menos CO2 significa un arco más frío y más suave. En chapa de 0,8–1,5 mm es lo que interesa, porque la pieza se perfora o se deforma menos. En una placa de 10 mm interesa lo contrario.
El argón puro sobre acero es la única combinación que no funciona bien. El arco se desplaza, el baño queda estrecho y abombado y la fusión en los bordes es deficiente. Una pequeña adición activa de CO2 u O2 lo corrige, y por eso cada gas para acero de la tabla anterior la contiene.
Por qué el CO2 puro es el más barato, y cuándo basta
El CO2 se almacena en estado líquido y se llena por peso, así que una botella pequeña contiene mucho gas. Un kilogramo de CO2 da unos 0,54 m³ de gas a 1 bar y 15 °C. Nuestra botella de CO2 de 6 kg (8 L, 149,99 €) contiene por tanto 6 × 0,54 = unos 3,2 m³. Una botella de 8 L de Ar/CO2 82/18 contiene 1,9 m³ a 200 bar y cuesta 159,99 €.
| Botella | Gas | Precio | Contenido de gas | Precio por m³ (primera compra) |
|---|---|---|---|---|
| 8 L | CO2 (6 kg) | 149,99 € | unos 3,2 m³ | 149,99 ÷ 3,2 = 46,87 € |
| 8 L | Ar/CO2 82/18 | 159,99 € | 1,9 m³ | 159,99 ÷ 1,9 = 84,21 € |
| 10 L | Ar/CO2 82/18 | 169,99 € | 2,3 m³ | 169,99 ÷ 2,3 = 73,91 € |
| 20 L | Ar/CO2 82/18 | 249,99 € | 4,7 m³ | 249,99 ÷ 4,7 = 53,19 € |
Los precios incluyen la propia botella, que se queda usted, así que las recargas posteriores cuestan menos por m³ que la primera compra.
El CO2 puro basta cuando suelda acero dulce de 3 mm o más, cuando la soldadura queda oculta o se pinta, y cuando amolar las proyecciones le cuesta menos que la diferencia de precio. Nuestro CO2 es de calidad alimentaria (E290), y la botella de CO2 de 6 kg tiene la misma válvula W21,8 × 1/14″ que nuestras botellas de argón y de mezcla.
Caudal y tamaño de botella: cuánto dura una botella
Un caudal MIG habitual sobre acero en interior es de 10–15 L/min. Súbalo con corrientes de aire o al aire libre. Pasar mucho de unos 20 L/min vuelve turbulento el chorro de gas y arrastra aire. El tiempo de arco de una botella es el contenido de gas dividido por el caudal:
tiempo de arco (horas) = m³ × 1000 ÷ L/min ÷ 60
Dos ejemplos con Ar/CO2 82/18:
- Botella de 10 L, 2,3 m³ = 2300 L. A 10 L/min: 2300 ÷ 10 = 230 minutos, unas 3,8 horas. A 15 L/min: 2300 ÷ 15 = 153 minutos, unas 2,6 horas.
- Botella de 20 L, 4,7 m³ = 4700 L. A 10 L/min: 470 minutos, unas 7,8 horas. A 15 L/min: 313 minutos, unas 5,2 horas.
| Botella de Ar/CO2 82/18 | Contenido de gas | Tiempo de arco a 10 L/min | Tiempo de arco a 15 L/min | Envío |
|---|---|---|---|---|
| 5 L | 1,2 m³ | 2,0 h | 1,3 h | Paquete |
| 10 L | 2,3 m³ | 3,8 h | 2,6 h | UPS (ADR) |
| 20 L | 4,7 m³ | 7,8 h | 5,2 h | Camión (ADR) |
| 50 L | 11,7 m³ | 19,5 h | 13,0 h | Camión (ADR) |
Es tiempo de arco puro. El preflujo, el postflujo y las pruebas también gastan gas, así que el tiempo real de soldadura es algo menor. Tampoco es tiempo de taller: un aficionado que mantiene el arco 20 minutos un sábado tiene para muchos fines de semana con una botella de 10 L.
Para un taller doméstico, la mezcla argón/CO2 82/18 en botella de 10 L (169,99 €) es un tamaño práctico. Para un taller que suelda a diario, la botella de 20 L de argón/CO2 82/18 (249,99 €) reduce a la mitad los cambios de botella y cuesta menos por m³. Si duda entre tener una botella propia o alquilarla, lea comprar o alquilar una botella de gas.
Cómo leer la botella: color, etiqueta, válvula y propiedad
Antes de conectar una botella, compruebe cuatro cosas.
- Color. Según EN 1089-3, el argón y las mezclas con argón (Ar/CO2, Ar/O2) llevan la ojiva verde esmeralda (RAL 6001) y el cuerpo gris. Las botellas de CO2 son grises (RAL 7037). El color es orientativo; lo que vale es la etiqueta.
- Etiqueta. La etiqueta indica el gas o la mezcla, el código EN ISO 14175 (por ejemplo M21) y el número ONU: UN 1006 para el argón, UN 1956 para las mezclas de gases comprimidos, UN 1013 para el CO2.
- Válvula. Todas las botellas recargables de Intergases tienen salida W21,8 × 1/14″ (DIN 477 n.º 6). Encaja con los reguladores europeos estándar de CO2 y argón; un regulador con entrada W21,8 × 1/14″ se conecta sin adaptador.
- Propiedad. La botella la compra usted: sin alquiler y sin depósito. Cuando se vacía, la recarga o la intercambia con nuestro servicio de recarga.
Para otras mezclas, como Ar/CO2 de 98/2 a 80/20 o gases de tres componentes, consulte nuestras mezclas para soldadura, y para información de fondo más antigua lea bombonas de gas para soldadura TIG y MIG.
Preguntas frecuentes
¿Puedo usar argón puro para soldar acero con MIG?
No. El argón puro da un arco inestable sobre acero, un cordón estrecho y poco profundo y una fusión deficiente en los bordes. El acero necesita una pequeña parte activa de CO2 u O2. Use Ar/CO2 82/18 para acero y reserve el argón puro para el aluminio y la soldadura TIG.
¿Puedo usar Ar/CO2 82/18 para acero inoxidable?
Para hilo macizo de inoxidable, elija en su lugar Ar/O2 98/2 (M13). Las tablas de selección de los proveedores de gas indican para el hilo macizo de inoxidable gases con poco CO2 o Ar/O2, no 82/18. Algunos hilos tubulares de inoxidable están hechos para M21, así que consulte la ficha técnica del hilo.
¿Qué gas necesito para hilo tubular?
El hilo tubular autoprotegido no necesita gas. El hilo tubular con protección gaseosa suele trabajar con CO2 o con una mezcla Ar/CO2 como la 82/18. El envase del hilo indica para qué gas está diseñado.
¿Importa la mezcla de gas en una máquina de aficionado de 150 A?
Sí. Con una máquina pequeña se suelda principalmente acero fino y medio, donde una mezcla 82/18 da menos proyecciones y cordones más limpios que el CO2 puro. Si suelda principalmente 3 mm o más y amolar no es un problema, el CO2 ahorra dinero.